-
 +86-0571-83175630
-
 [email protected]


Emballasjefilm Produsenter
information to be updated
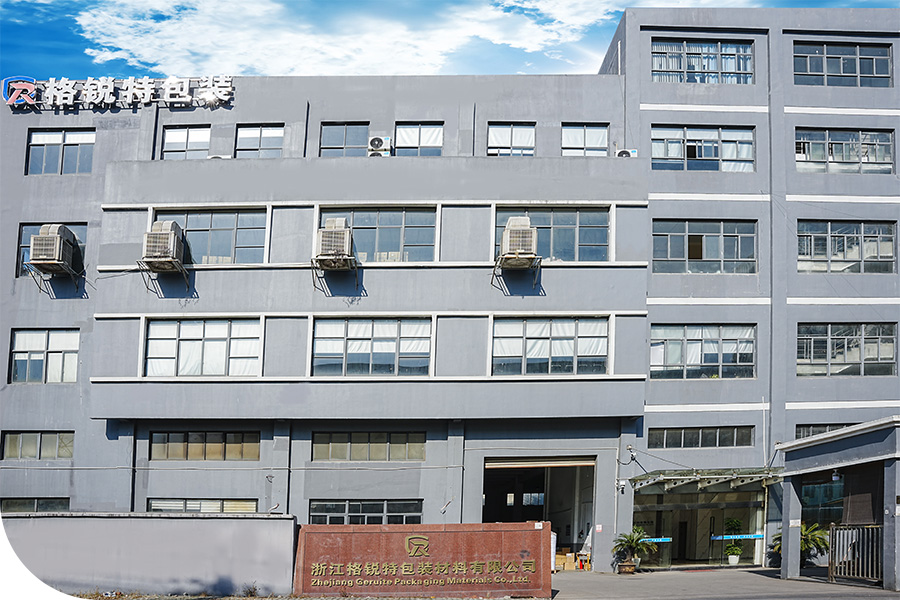
Ære
-
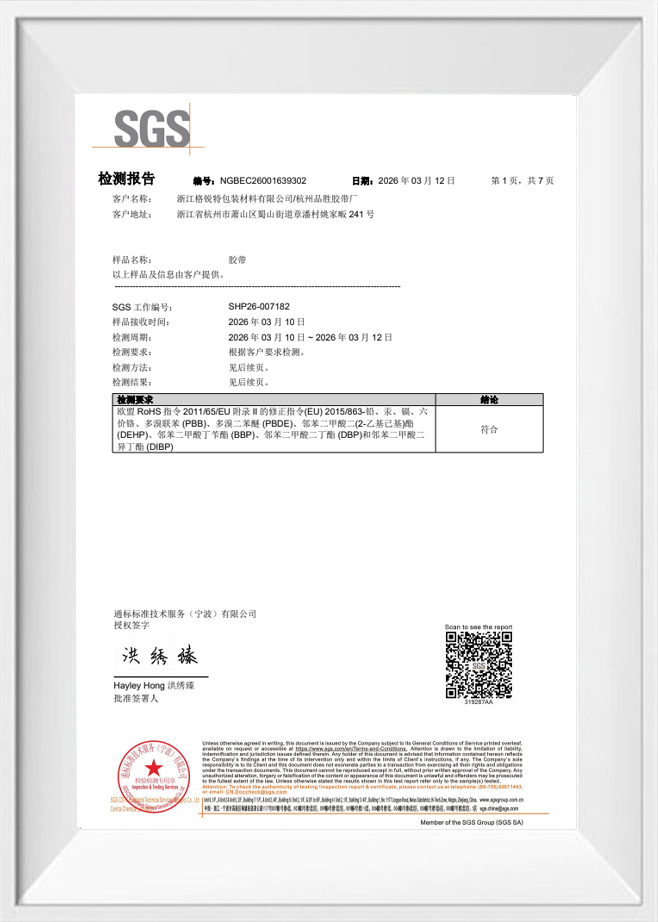 Testrapport
-
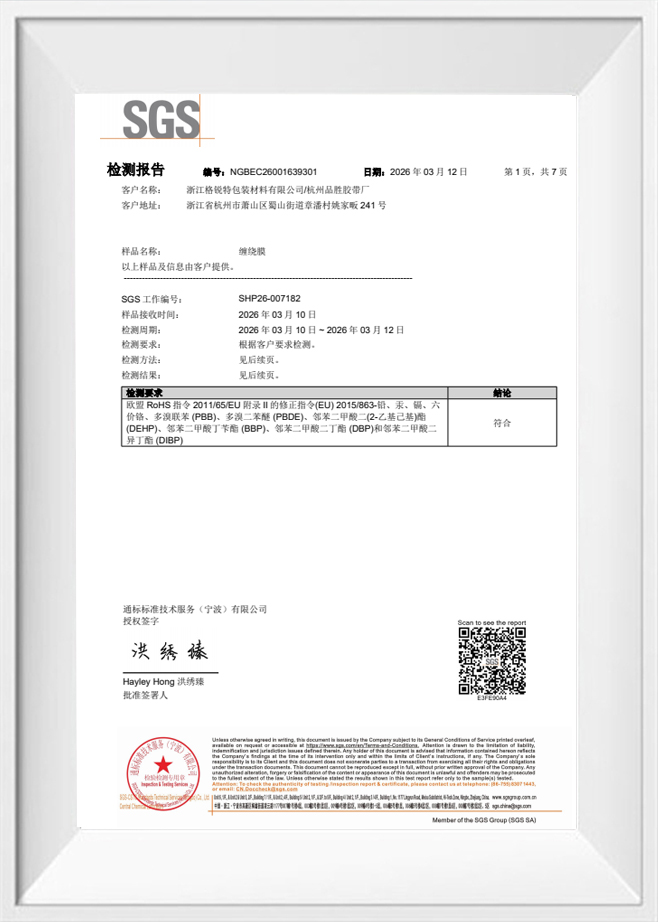 Testrapport
-
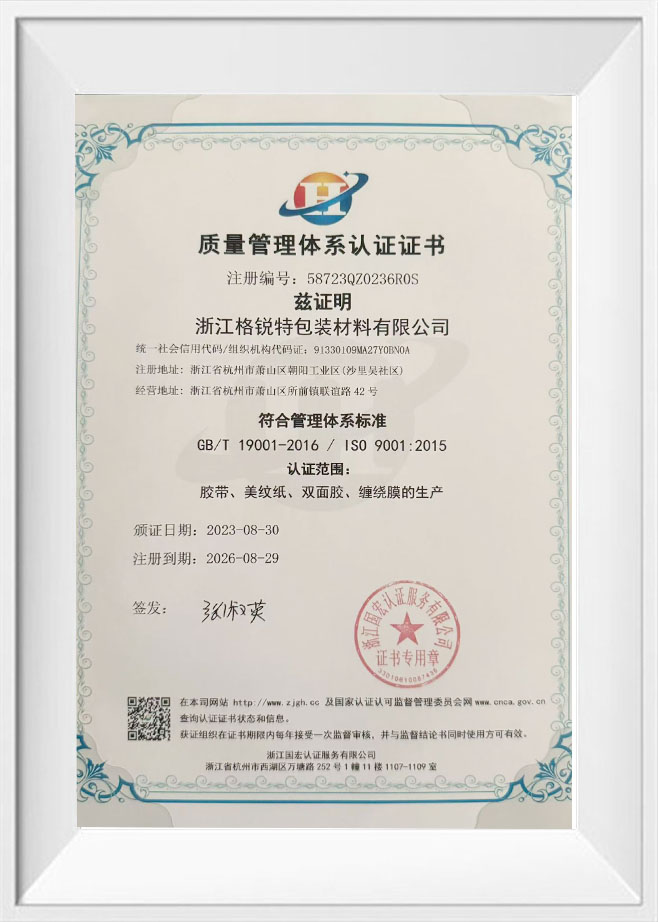 Sertifiseringssertifikat for kvalitetsstyringssystem
-
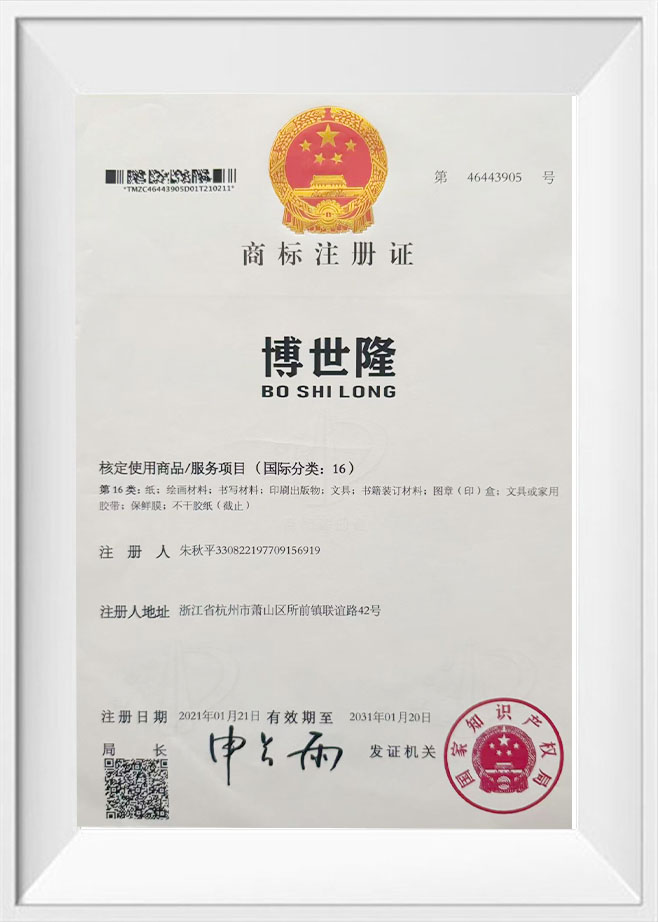 Varemerkeregistreringssertifikat
-
 Sertifiseringssertifikat for kvalitetsstyringssystem
Nyheter
-
Bransjenyheter 2026-10-14
Når en kasse for tunge maskiner når et havnelager etter 40 dager på sjøen, kommer forskjellen mellom en sikker bunt og en løs last ofte ned til båndmaterialet. Stålstropper ruster, skjæres i hjørner og krever kraftig verktøy for oppstramming. Polypropylenstropper, derimot, kryper under vedvarende belastning. ...
Vis mer -
Bransjenyheter 2026-10-07
Et drikkevareanlegg mistet to paller med produkt på flaske da den mørke PET-stroppen på en last som vendte gaffeltrucken knakk ved en skadet sveis. Operatøren kunne ikke se sveisen fordi den ugjennomsiktige stroppen skjulte den. Gjennomsiktig PET-reim fjerner den blinde flekken: den klare kropp...
Vis mer -
Bransjenyheter 2026-09-30
En pall med aluminiumsrammer kommer med en knipset PP-stropp, et forskjøvet topplag og en tur på 400 km. Den scenen gjentas daglig, og det er derfor kjøpere bytter til PET-pakkestropp for last som veier, legger seg eller reiser langt. PET er polyesterens fetter til polypropylen: den strekker se...
Vis mer
Kontakt oss nå
Emballasjefilm Industry Knowledge Extension
Hvordan polymerkjemi bestemmer emballasjefilmytelse
Zhejiang Geruite Packaging Materials Co., Ltd. forsyninger emballasjefilm på tvers av logistikk-, mat-, elektronikk- og industrisektorer - og den hyppigste spesifikasjonsfeilen vi møter er å velge film etter utseende i stedet for polymersammensetning. To filmer kan se identiske ut på en rull, men likevel yte helt forskjellig under samme forseglings-, trykk- eller belastningsforhold, fordi deres basisharpiks bestemmer praktisk talt alle funksjonelle egenskaper.
De tre dominerende polymerene i fleksibel emballasjefilm er polyetylen (PE), polypropylen (PP) og polyester (PET). PE tilbyr utmerket fleksibilitet, fuktbarriere og varmeforseglingsevne til relativt lave kostnader, noe som gjør det til standardvalget for matinnpakning, produksjonsposer og kurerposter. PP – spesielt biaksialt orientert polypropylen (BOPP) – gir overlegen stivhet, klarhet og trykkbarhet, og det er grunnen til at det dominerer snacksmatemballasje, etikettfilmer og detaljomslag. PET gir den høyeste strekkfastheten og temperaturmotstanden av de tre, og er standardsubstratet for vakuumpakking, lokkfilmer og enhver applikasjon som krever langsiktig dimensjonsstabilitet.
Flerlags co-ekstrudering kombinerer disse polymerene i laminerte strukturer - typisk 3, 5 eller 7 lag - for å oppnå egenskaper som ingen enkelt harpiks kan gi. En vanlig struktur for matemballasje kombinerer et ytre BOPP-lag (klarhet og trykkbarhet) med et indre PE-forseglingslag (varmeforsegling og fuktsperre), forbundet med et bindeharpikslag. Forstå hvilket lag i en co-ekstrudert struktur som utfører hvilken funksjon er avgjørende ved feilsøking av forseglingsfeil, delaminering eller problemer med utskriftsvedheft på produksjonslinjen.
Barriereegenskaper: hva de betyr og når de blir kritiske
Barriereytelse i emballasjefilm måles langs to primærakser: oksygenoverføringshastighet (OTR), uttrykt i cc/m²/dag, og vanndamptransmisjonshastighet (WVTR), uttrykt i g/m²/dag. Disse to verdiene, sett sammen, definerer om en film kan beskytte et produkts holdbarhet under dets tiltenkte lagrings- og distribusjonsforhold.
Standard PE- og PP-filmer gir tilstrekkelige fuktighetsbarrierer, men dårlige oksygenbarrierer. For oksygenfølsomme produkter - spekemat, kaffe, ost, elektroniske komponenter som er mottakelige for oksidasjon - kreves et høybarrierelag. De tre vanligste høybarrieretilsetningene er etylenvinylalkohol (EVOH), polyvinylidenklorid (PVDC) og metallisering. EVOH leverer enestående OTR-ytelse (så lavt som 0,1–1,0 cc/m²/dag ved lav luftfuktighet), men er hygroskopisk – barrieren brytes ned ved høy relativ fuktighet med mindre den er beskyttet av fuktighetsbarriere ytre lag. PVDC gir en kombinert oksygen- og fuktighetsbarriere uten fuktighetsfølsomhet, selv om det introduserer resirkuleringskomplikasjoner. Metallisert film - der et nanometertynt aluminiumslag er vakuumavsatt på filmoverflaten - tilbyr en kostnadseffektiv mellombarriere som er egnet for snacks, tørrvarer og andre formål enn mat som krever utelukkelse av lys og fuktighet.
For kjølekjedeapplikasjoner må barriereytelsen valideres ved den faktiske lagringstemperaturen, ikke omgivelsesforholdene. OTR-verdier øker betydelig etter hvert som temperaturen stiger, noe som betyr at en film som oppfyller spesifikasjonene ved 23 °C kan ikke beskytte et produkt som lagres eller transporteres ved 35–40 °C i tropiske distribusjonsnettverk. Å be om barrieredata over et temperaturområde fra filmleverandøren din – i stedet for en enkeltpunkts omgivelsesmåling – er standard praksis for eksportfokuserte produsenter som sender til Sørøst-asiatiske eller Midtøsten-markeder. Hos Zhejiang Geruite Packaging Materials Co., Ltd. leverer vi barriereytelsesdata over flere temperaturpunkter på forespørsel for å støtte kundenes valideringsprosesser for holdbarhet.
Overflatebehandling og dens innvirkning på utskriftskvalitet og forseglingspålitelighet
Polyolefinfilmer - PE og PP - er iboende ikke-polare, noe som betyr at blekk, belegg og lim har dårlig naturlig vedheft til overflatene. Uten overflatebehandling vil fleksografiske blekk og dyptrykk perle, delaminere under konvertering, eller mislykkes i gnistmotstandstester lenge før produktet når forbrukeren. Koronabehandling er industristandardløsningen: en høyfrekvent elektrisk utladning oksiderer filmoverflaten, og øker overflateenergien fra den ubehandlede grunnlinjen på omtrent 29–32 dyn/cm til et behandlet nivå på 38–44 dyn/cm, som er terskelområdet for pålitelig blekk- og limbinding.
Den kritiske operasjonsdetaljen er at koronabehandlingen forfaller over tid. En film behandlet på fabrikken og lagret i seks måneder før utskrift kan ha overflateenergiverdier som har gått tilbake til 34–36 dyn/cm - tilstrekkelig for enkelte blekk, men marginale for belegg med høyt faststoffinnhold eller vannbasert limlaminering. Dyne-penntesting ved varemottak, ikke bare ved bestilling, er riktig kvalitetskontrollpraksis for utskriftsintensive applikasjoner. For pakkelinjer som kjører med høy hastighet med stramme blekkvedheftstoleranser, eliminerer in-line koronabehandlingsenheter som behandler filmen på nytt umiddelbart før utskriftsstasjonen den variable lagringsreduksjonen fullstendig.
Varmeforseglingsytelsen påvirkes like mye av overflatebehandlingsnivået. Overbehandlet film – koronaenergi satt for høyt, eller flere behandlingspassasjer – kan faktisk redusere forseglingsevnen ved å oksidere overflaten av tetningsmiddellaget og øke smeltetemperaturen. For filmer som brukes i form-fyll-forsegling (FFS)-operasjoner, bør den indre tetningsoverflaten forbli på eller nær sin opprinnelige overflateenergi for å bevare optimal varmeforseglingsinitieringstemperatur og avrivningsstyrke. Dette er grunnen til at koekstruderte strukturer designet for FFS kun behandles på én side – ytre side for utskrift, innvendig side for forsegling.
Nedmålingsstrategier: Redusere filmvekt uten å ofre ytelse
Med plastemballasjeavgifter som nå er aktive i Storbritannia og implementeres gradvis i EUs medlemsland, og med store forhandlere som setter leverandørmål for vektreduksjon av emballasje, har nedmåling – redusering av filmtykkelsen samtidig som den nødvendige mekaniske ytelsen og barriereytelsen opprettholdes – skiftet fra en kostnadsreduksjonsøvelse til en overholdelsesstrategi. Den tekniske utfordringen er at å redusere tykkelsen proporsjonalt reduserer strekkstyrken, punkteringsmotstanden, og i barrierefilmer, tykkelsen på hvert funksjonslag.
Moderne metallocen- og single-site katalysator PE-harpikser muliggjør meningsfull nedmåling i forhold til konvensjonelle Ziegler-Natta PE-filmer. Metallocene PE (mPE) gir betydelig høyere strekkfasthet og punkteringsmotstand ved tilsvarende tykkelse, noe som tillater målereduksjoner på 15–25 % uten mekanisk ytelsestap. Rent praktisk kan en konvensjonell 40-mikron PE-film ofte erstattes med en 30-mikron mPE-film som oppfyller samme falltest- og forseglingsintegritetsspesifikasjoner – noe som reduserer materialforbruket og plastskatteksponeringen med omtrent 25 % per enhet.
Vellykkede nedmålingsprosjekter krever revalidering av maskininnstillinger: Tynnere filmer kjøres ved lavere forseglingstemperaturer og høyere linjehastigheter, og kan kreve reduserte spenningssoner på avviklingsstativ for å forhindre brudd på banen. Valideringsprosessen bør inkludere akselererte aldringstester ved forhøyet temperatur og fuktighet for å bekrefte at de tynnere barrierelagene fortsatt oppfyller kravene til holdbarhet over hele produktets distribusjonssyklus. Å behandle downgauging som en filmbytte i stedet for en re-kvalifiseringsprosess er den vanligste årsaken til at disse prosjektene mislykkes i produksjon til tross for bestått første laboratorietester.
-
 Our VisionOur Vision
To be a trusted global partner in packaging materials, delivering innovative, reliable, and sustainable solutions that create long-term value for our customers. -
 Our MissionOur Mission
To provide high-quality packaging materials and customized solutions through advanced manufacturing, strict quality control, and responsive service, helping customers improve efficiency and competitiveness. -
 Social ResponsibilitySocial Responsibility
We are committed to responsible manufacturing by promoting eco-friendly materials, reducing environmental impact, and ensuring safe and ethical production practices. Through sustainable operations and long-term partnerships, we aim to contribute positively to society, the environment, and the communities we serve.
CONTACT DETAILS
- Address:nr. 241, Yaojiafan, Zhangpanqiao, Shushan Street, Xiaoshan-distriktet, Hangzhou City, Zhejiang-provinsen, Kina
- TEL:+86-0571-83175630
- Telefon:+86-13336160217
- E-post:[email protected]
PRODUKTER
HURTIGLENKE
NYHETSSENTER
MOBILTERMINAL
Opphavsrett© Zhejiang Geruite Packaging Materials Co., Ltd. Alle rettigheter forbeholdt.
Personvern Emballasjefilm Tilpasset